Bir denetçi 30 mm'lik bir şaftı 30,018 mm'de mikrofonluyor. Çizim 30 mm nominal değer gerektiriyor ve tezgahtaki soru parçanın gönderilip gönderilmeyeceği veya çöp kutusuna mı atılacağıdır. Bir metrik tolerans tablosu bunu saniyeler içinde yanıtlar, ancak yalnızca üç girdi ona doğru sırayla beslendiğinde: nominal boyut bandı, temel sapma harfi ve tolerans derecesi. Bunlardan birini yanlış yaparsanız, mükemmel şekilde kullanılabilen bir şaft hurdaya çıkarken, gerçekten gevşek bir bağlantı hala montaj aşamasındadır. Tablo karmaşık değil. Bunu okumak işlerin ters gittiği yerdir.
Önce kısa cevap. Metrik tolerans tablosundaki her değer, milimetre cinsinden artı veya eksi rakamı değil, mikron cinsinden bant genişliğidir. 30 mm'lik bir IT7 deliğinin 0,021 mm olan 21 mikronluk boyut değişimine izin verilir. Bu 21'i milimetre olarak ele almak veya artı eksi 10,5 mikrona bölmek, gelen denetim raporlarında en sık gördüğümüz iki hatadır.
Her Metrik Tolerans Tablosunun Arkasındaki Üç Giriş
ISO 286 sistemi tanımlar. Bölüm 1'de tolerans dereceleri verilmektedir ve Bölüm 2'de 3150 mm'ye kadar miller ve delikler için sınır sapmalar listelenmektedir. ANSI B4.1, bir inçin binde birini kullanarak inç eşdeğerini kapsar; bu nedenle, her iki sistemi de aynı notta alıntılayan bir çizim kendisiyle aynı fikirde olmayacaktır. Birini seçin ve tüm tolerans zinciri boyunca onunla kalın.
Nominal boyut ilk girdidir. Hoşgörü değerleri aralıklar halinde devreye girer ve aralık sınırları çoğu insanın beklediğinden daha fazla önem taşır. 30 mm'lik bir özellik, 18'den 30 mm'ye kadar olan aralığa aitken, 30,5 mm'lik bir özellik, izin verilen varyasyonun daha geniş olduğu 30'dan 50 mm'ye kadar olan aralığa taşınmıştır.
Mektup ikinci giriştir. Küçük harfler milleri, büyük harfler ise delikleri tanımlar. Harf, nominal boyutun kendisi olan sıfır çizgisine göre tolerans bölgesinin nerede bulunduğunu sabitler ve bu konum, bağlantının temizlenip sabitlenmeyeceğini veya kavranacağını belirler.
Not üçüncü girdidir. IT notları IT1'den IT18'e kadar uzanır ve sayı ne kadar yüksek olursa bant da o kadar geniş olur.
Yaygın BT sınıfları için mikron cinsinden ISO 286 temel toleransları. Aynı değerler aynı nominal bant içindeki şaftlar ve delikler için geçerlidir, dolayısıyla bir bağlantının serbest mi yoksa kavramalı mı olduğuna yalnızca sapma harfi karar verir. | Nominal çap (mm) | IT5 | IT6 | IT7 | IT8 | IT9 | IT10 | IT11 |
| 3'ten 6'ya kadar | 5 | 8 | 12 | 18 | 30 | 48 | 75 |
| 6'dan 10'a kadar | 6 | 9 | 15 | 22 | 36 | 58 | 90 |
| 10'dan 18'e kadar | 8 | 11 | 18 | 27 | 43 | 70 | 110 |
| 18'den 30'a kadar | 9 | 13 | 21 | 33 | 52 | 84 | 130 |
| 30'dan 50'ye kadar | 11 | 16 | 25 | 39 | 62 | 100 | 160 |
| 50 ila 80'in üzerinde | 13 | 19 | 30 | 46 | 74 | 120 | 190 |
| 80'den 120'ye kadar | 15 | 22 | 35 | 54 | 87 | 140 | 220 |
Şimdi gerçek bir vakayı okuyun. H7'ye kadar 30 mm'lik bir delik, 18'den 30 mm'ye kadar olan bantta bulunur. H, alt sapması sıfır olan bir deliktir, dolayısıyla delik 30.000 ila 30.021 mm arasında herhangi bir yerde ölçülebilir. Aynı bantta k6 ile eşleşen şaftın uzunluğu 30,002 ila 30,015 mm arasındadır. Eklem, 19 mikrona kadar açıklığa veya 15 mikrona kadar müdahaleye sahip bir geçiş uyumudur ve bu, çiftin tam hikayesidir.
BT Notları: Her Adım Aslında Neyi Satın Alır?
Tesviye serisindeki her adım, bir üstteki adımdan kabaca 1,6 kat daha geniştir; bu da hassasiyetin hızla pahalılaştığı anlamına gelir. IT8, 50 mm'lik bir delikte 39 mikrona izin verir ve genellikle bir torna tezgahından veya düzgün bir işleme merkezinden çıkar. IT6 16 mikrona izin verir ve normalde genellikle bir fikstür ve ekstra bir muayene geçişi ile taşlama anlamına gelir.
Derecenin işle eşleştirilmesi maliyeti kontrol altında tutar. IT5 ve IT6 mastar mastarlarına, iş mili muylularına ve hassas yatak yuvalarına aittir. IT7 çoğu rulman yatağını, dişli kutusu deliğini ve hidrolik deliklerini kapsar. IT8, yalnızca sıkı kalması gereken pres bağlantılarına uygundur ve IT9 ila IT11, hiçbir zaman yük taşımayan özelliklerin tespit edilmesi için kabul edilebilir.
Daha sonra tartışmaları önleyen bir kontrol: İki bileşen toleransını ölçüm belirsizliğine ekleyin ve bu toplamı, bağlantının gerçekten ihtiyaç duyduğu boşluk aralığıyla karşılaştırın. Toplamın pencereden büyük olması durumunda hiçbir denetim planı tasarımı kurtaramaz.
Şaft ve Delik Uyumu: Harfleri Doğru Okumak
a'dan g'ye şaft sapmaları sıfır çizgisinin altında yer alır, böylece her zaman eşleşen deliği temizlerler. H harfi üst sapmayı sıfıra getirir, böylece şaft hiçbir zaman nominalden büyük olmaz. J, k, m ve n harfleri geçiş bölgelerini oluşturur ve p'den zc'ye kadar olan harfler girişim olarak sıfır çizgisinin üzerinde durur. Delikler büyük harfle aynı mantığı takip eder ve desen şunu yansıtır: A'dan G'ye net, H nominalde veya üstünde durur, J'den N'ye geçiş, P'den ZC'ye girişim.
Büyük H ile yazılan delik temeli çoğu makine tasarımında varsayılandır çünkü raybalanmış veya açılmış deliğin tutulması daha kolaydır ve şaft buna uyacak şekilde taşlanabilir. Küçük h harfiyle gösterilen şaft temeli, bitmiş şaft stokunun veya satın alınan şaftın birkaç farklı delikle eşleşmesi gerektiğinde ortaya çıkar.
ISO 286 sınır sapmalarından hesaplanan, 30 mm'lik nominal bağlantı için açıklık ve engelleme aralıkları. Negatif değerler girişim, pozitif değerler ise açıklıktır. | Uygun | Tür | 30 mm'de (mikron) aralık | Tipik kullanım |
| H7/g6 | Sürgülü | 7'den 41'e kadar boşluk | Eksenel şamandıra gerektiren konumlandırma halkaları ve kılavuzları |
| H7/h6 | Konumsal açıklık | 0 ila 34 boşluk | Elle ayrılması gereken bağlantılar |
| H7/k6 | Geçiş | 15 müdahaleye karşı 19 açıklık | Hafif yük altındaki yatak yuvaları, dübel konumu |
| H7/n6 | Geçiş | 6'dan 28'e kadar girişim | Yarı kalıcı bağlantılar, hafif baskıyla oturma |
| H7/p6 | Girişim | 1 ila 35 girişim | Normal ila ağır yük altında rulman iç bilezikleri |
| H7/s6 | Zorla | 14 ila 48 girişim | Ağır şok yükleri, ısıtılması veya preslenmesi gerekiyor |
Masadan Rulman Koltuğuna
Çoğu rulman uyumuna karar veren kural yükün yönüdür. Yük iç bileziğe göre dönüyorsa, iç bileziğin mile müdahale etmesi gerekir ve dış bileziğin mahfaza içinde küçük bir boşlukla oturması gerekir. Dış halka, tekerlek göbeğinde olduğu gibi dönen yükü taşıyorsa, sayılar değişir ve mahfaza girişime maruz kalır.
Uygulamada k5 veya k6'daki bir şaft normal yükleri karşılarken, m5 veya m6 daha ağır işlere uygundur. Sabit bir dış halka genellikle H7 veya J7 muhafazasında çalışır. Dış bilezik döndüğünde, K7 veya M7 daha güvenli bir başlangıç noktası haline gelir ve yuvarlaklığı kontrol altında tutmak için yuva monte edildikten sonra delik genellikle taşlamayla bitirilir. Model seçimi, uyumun kendisiyle aynı özeni hak ediyor ve bu kılavuz rulman modeli seçimi Tolerans çağrısından önce gelen yük ve hız sorularını gözden geçirir.
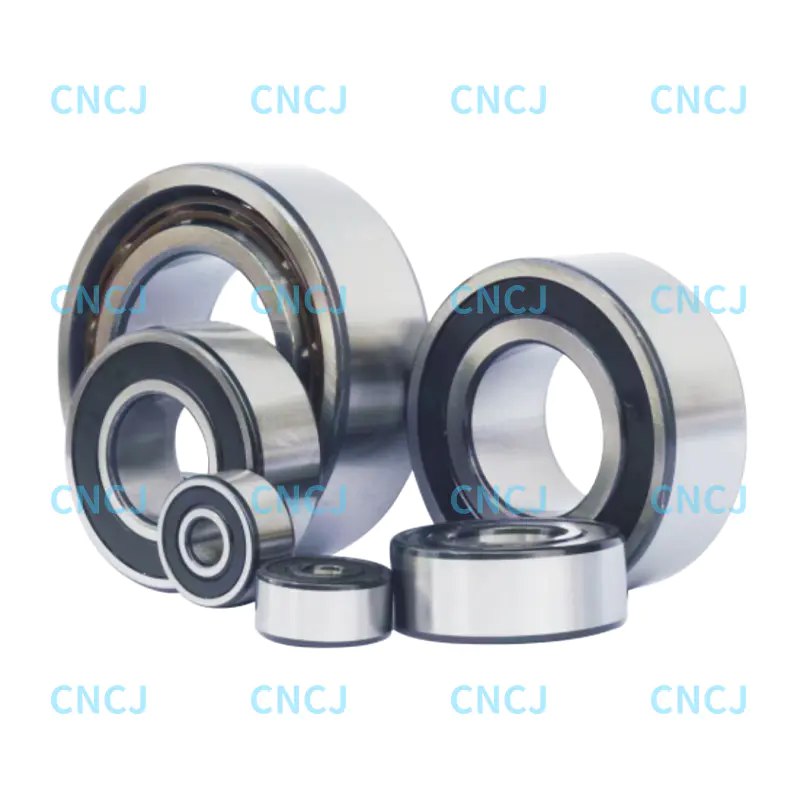 32 ve 33 Serisi Çift Sıralı Eğik Bilyalı Rulmanlar Şaft ve mahfaza uyum kılavuzundan sonra, bu çift sıralı eğik temaslı rulmanlar birleşik radyal ve eksenel yüklere uygundur; 32 serisi daha büyük eksenel kapasite sunar. Ürünü Görüntüle →
Muhafaza malzemesi de cevabı değiştiriyor. Alüminyum kabaca santigrat derece başına metre başına 23 mikron genişlerken çelik için 11 ila 12 mikron genişler, bu nedenle tezgahta doğru olan bir alüminyum muhafaza çalışma sıcaklığında kavramasını kaybedebilir. Bu uygulamalarda ilk uyumun daha sıkı olması gerekir veya muhafazanın çelik bir parçaya ihtiyacı vardır.
Sığdırma, Açıklık ve Ön Yükleme: Tablonun Göstermediği Şeyler
Sıkı geçme, yatağın iç boşluğunun bir kısmını çalar. Çalışma kuralı olarak, çapsal girişimin kabaca yüzde 70 ila 80'i azaltılmış radyal iç boşluğa dönüşür ve ince duvarlı halkalarda ve içi boş millerde pay artar. Bu nedenle, 30 mm'lik bir deliğe sahip bir k6 yuvası, makine hiç çalıştırılmadan önce 10 ila 12 mikronluk boşluk tüketebilir.
CN ve C3 gibi ISO 5753 grupları tam da bu nedenle mevcuttur. Boşluk grubu, uyum hesaplandıktan sonra seçilmelidir, daha önce değil, çünkü CN'nin alt ucunda başlayan ve uyum nedeniyle 11 mikron kaybeden bir rulman, önceden yüklenebilir ve ısınabilir. Önceden yüklenmiş düzenlemeler, genellikle monte edilmiş şaft üzerinde bir tork kontrolü veya kısa bir alıştırma sırasında sıcaklık artışı ölçümü gibi bir doğrulama adımını da gerektirir.
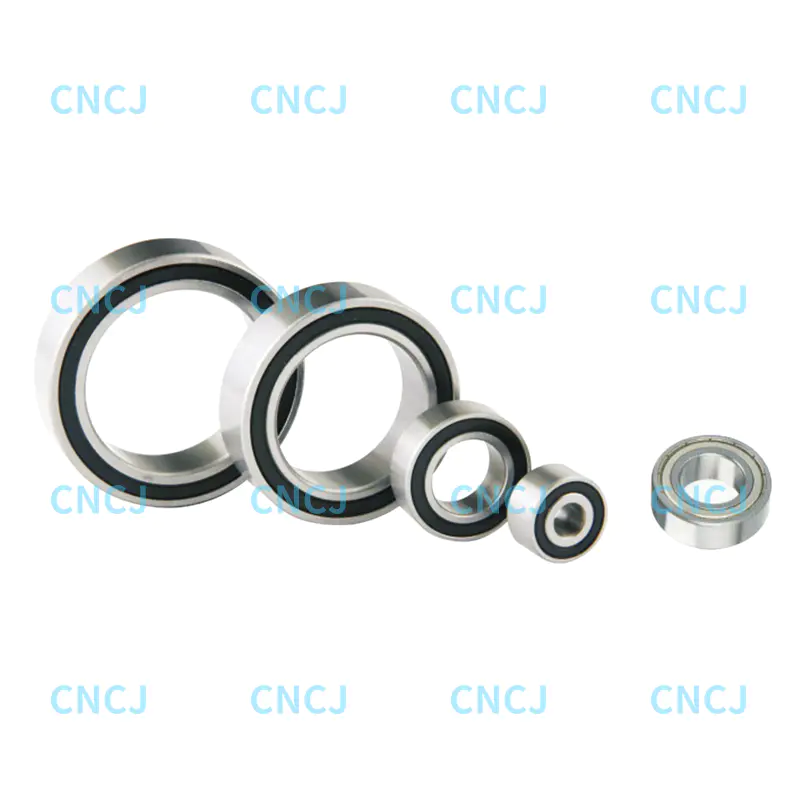 52 ve 53 Serisi Çift Sıralı Eğik Bilyalı Rulmanlar Boşluk grupları ve çalışma gürültüsü önemli olduğunda bu çift sıralı eğik temaslı rulmanlar, miller, rüzgar enerjisi, tekerlek göbekleri ve pompalar için sızdırmazlık ve yağlama seçenekleri sunar. Ürünü Görüntüle →
Düzeneğin hızlı çalışmasının beklendiği durumlarda uyum aynı zamanda gürültüyü de etkiler. Çok gevşek bir koltuk halkanın kaymasına neden olur ve sürünme, görünür herhangi bir aşınma ortaya çıkmadan çok önce düşük frekanslı bir gürleme olarak ortaya çıkar.
Masanın Durduğu ve Parçanın Başladığı Yer
Sıcaklık ilk kör noktadır. Çelik, her santigrat derece için metre başına yaklaşık 11,5 mikron büyür. 20 derecelik referans yerine 30 santigrat derecede ölçülen 100 mm'lik bir çelik delik, sertifikalı boyutundan kabaca 11,5 mikron daha büyüktür ve 80 ila 120 mm'nin üzerindeki bantta IT7 toleransı yalnızca 35 mikron genişliğindedir, dolayısıyla sürüklenme tek başına ödeneğin üçte birini tüketir.
Ölçüm belirsizliği ise ikincisidir. İyi bir el mikrometresi, yetenekli bir operatör tarafından kontrol edilen bir parça üzerinde artı veya eksi 2 mikron tutar ve ölçüm kalibrasyonu, parça sıcaklığı ve teknik eklendiğinde 4 ila 6 mikron gerçekçi bir rakamdır. Bu sayının tolerans bandının yanında değil içinde olması gerekir.
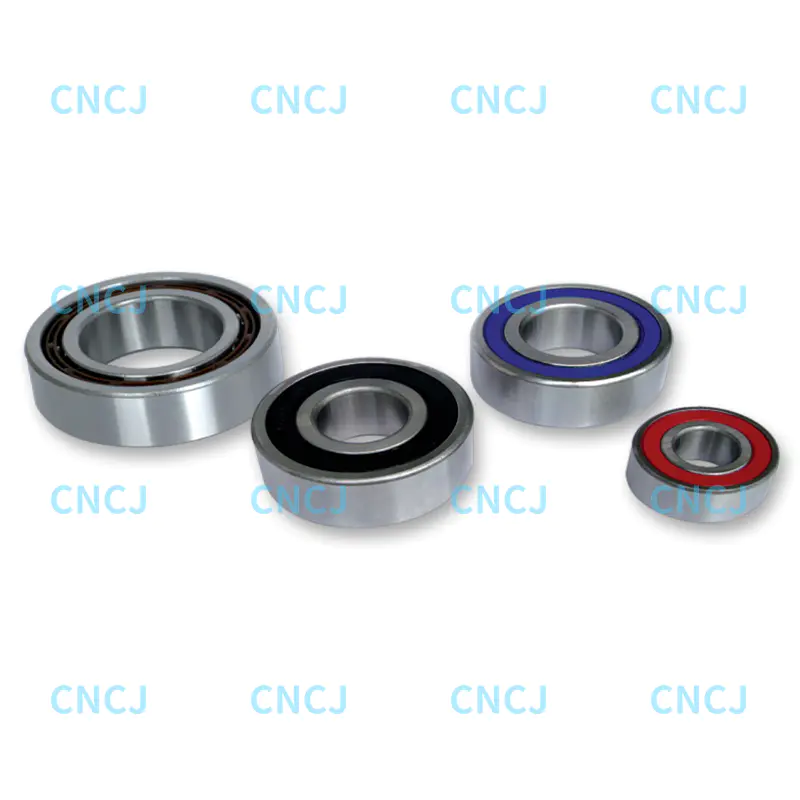 Ningbo Wanshun Rulman'dan Sabit Bilyalı Rulmanlar Yuvarlaklık, yüzey kalitesi ve presle geçme koşullarını kontrol etmek için bu sabit bilyalı rulman ürünü, sorgulama ve fiyat teklifi erişimi sağlar. Ürünü Görüntüle →
Geometri üçüncüdür. Boyut tabloları yuvarlaklık, silindiriklik, koniklik veya yüzey kalitesi hakkında hiçbir şey söylemez. Üç loblu bir delik, iki noktalı mikrometre kontrolünden geçebilir ve yine de takırdayan veya sıkışan bir geçme üretebilir. Pres geçmeler genellikle yaklaşık 0,4 mikron Ra'nın altında bir yüzey kalitesi ister, çünkü daha pürüzlü bir yüzey montaj sırasında kesilir ve hesapladığınız girişimin bir kısmını sessizce geri verir.
Uygunluğu Onaylamadan Önce Pratik Bir Kontrol
- Herhangi bir rakamı karşılaştırmadan önce her iki çizimdeki nominal bandı, standardı ve birim sistemini doğrulayın.
- Tablo değerini mikrondan milimetreye dönüştürün ve sadece sınıf kodunu değil, gerçek limitleri de çizim üzerine yazın.
- Yükün iç halkayla mı yoksa dış halkayla mı döndüğünü belirleyin ve sıkışmanın yüklü halkada olup olmadığını kontrol edin.
- Beklenen boşluk kaybını gerekli iç boşluktan çıkarın, ardından boşluk grubunun hala uygulamaya uygun olduğunu doğrulayın.
- Parçayı referans sıcaklığına kadar ıslatın ve kabul etmeden veya reddetmeden önce kalibrasyon dahil ölçüm ekipmanını doğrulayın.
- Formu inceleyin ve ayrı ayrı bitirin. Boyut tek başına uyumu tanımlamaz.
Bunların hiçbiri metrik tolerans tablosunu güvenilmez kılmaz. Bu sadece tablonun size boyut bandını verdiği ve bağlantıyla ilgili diğer her şeyin yük yönünden, sıcaklıktan, boşluk kaybından ve geometriden geldiği anlamına gelir. Biz inşa ediyoruz yüksek hassasiyetli, düşük gürültülü çift sıralı eğik bilyalı rulmanlar ve sabit yivli rulmanlar aynı ISO 286 kurallarına göre kontrol edilir ve tolerans zinciri yalnızca çizim tahtasında değil montaj sırasında tekrar kontrol edilir. Uyum kritik olduğunda, bir bağlantı oluşturun, montaj kuvvetini ölçün ve parçanın tablonun öngördüğünü doğrulamasını sağlayın.