25 mm nominal boyuttaki H7 deliği ve p6 şaftı, 1 ila 35 mikron arasında parazit sağlar. Çizimde yazılı olan harf çifti değil, bu tek sayı, dişli göbeğinin tork altında mı kalacağına yoksa ilk ısınma çevriminden sonra mil üzerinde mi dönmeye başlayacağına karar verir. Bu numarayı hızlı ve güvenilir bir şekilde bulmanıza yardımcı olmak için bir baskı uyumu tolerans tablosu mevcuttur.
Öncelikle sonuç: girişim aralığı tablosunu okuyun, ardından bu aralığı yüke, malzemeye ve çalışma sıcaklığına göre test edin. Grafikler nadiren kendi başlarına başarısızlığa uğrar. Birisi eski bir çizimden bir H7/p6 notunu kopyalayıp bunu 90 C'de çalışan ince duvarlı bir alüminyum muhafazaya uyguladığında uyum başarısız olur.
Press Uygun Tolerans Tablosunun Aslında Neleri İçerir?
İster ISO 286'yı ister eski ANSI B4.2 sistemini takip etsin, standart bir grafik dört parça veriden oluşturulur:
- 18 ila 30 mm veya 30 ila 50 mm gibi nominal boyut bandı. Limitler her bant sınırında değişir, dolayısıyla bant da harf kadar önemlidir.
- Hoşgörü sınıfı mektubu. Büyük harfler H, K, N, P ve S gibi delikleri, küçük harfler ise h, k, n, p ve s gibi şaftları ifade eder.
- Tolerans derecesi numarası. Sayı IT derecesidir ve tolerans bölgesinin genişliğini belirler. 25 mm'de IT6 13 mikron, IT7 ise 21 mikron genişliğindedir.
- Nominal veya sıfır çizgisinden ölçülen mikron cinsinden sapmalar. Üst sapma çizginin üstünde, alt sapma ise onun altındadır.
Grafiğin dışarıda bıraktığı şeyler de aynı derecede önemlidir. 20 C referans sıcaklığı, temiz yüzeyler ve yuvarlak, sert parçalar varsayılmaktadır. Hizmet sırasındaki yuvarlaklık hatası, yüzey pürüzlülüğü, kaplama kalınlığı ve termal genleşme tablonun dışında yer alır ve bunların her biri bir bağlantıyı sayfada basılan tolerans genişliğinden daha fazla kaydırabilir.
Paraziti Doğrudan Grafikten Nasıl Okuyabiliriz?
H7 deliği ve p6 mili olan 25 mm'lik nominal bir mafsal alın. Grafik şu sapmaları göstermektedir:
- H7 deliği: 0 - 21 mikron, yani delik ölçüsü 25.000 - 25.021 mm
- p6 şaftı: 22 - 35 mikron, yani şaftın ölçüsü 25,022 - 25,035 mm
Minimum girişim, en küçük şaft eksi en büyük deliktir: 25,022 eksi 25,021, 0,001 mm'ye veya 1 mikrona eşittir. Maksimum girişim, en büyük şaft eksi en küçük deliktir: 25,035 eksi 25,000, 0,035 mm'ye veya 35 mikrona eşittir.
Bu 1 mikronluk taban H7/p6'nın zayıf noktasıdır. Hafifçe oval bir delik, kurşun pah üzerindeki bir çapak veya muhafazadan 5 C daha sıcak çalışan bir mil onu tamamen silebilir. H7/p6, bir kez monte edilen sert çelik parçalarda orta düzeyde torka uygundur. Gerçek tutma gücüne ihtiyaç duyulduğunda harf dizisini r6 veya s6'ya yükseltin ve onunla birlikte gelen daha yüksek montaj kuvvetini kabul edin.
25 mm Nominal Ebatta Presle Geçme Tolerans Tablosu Değerleri
Aşağıdaki tablo, 18 ila 30 mm bandındaki presle geçirme tolerans tablosundan en sık alınan kombinasyonları listelemektedir. Parazit, yukarıdaki örnekle aynı şekilde hesaplanır ve negatif değerler, montajdan sonra açıklığın kaldığı anlamına gelir.
25 mm nominal çap için ISO 286 sapmalarından hesaplanan girişim aralıkları; Negatif sayılar açıklığı gösterir. | Fit | Delik sınırları (mikron) | Şaft sınırları (mikron) | Girişim (mikron) | Tipik kullanım |
| H7/p6 | 21 / 0 | 35 / 22 | 1 ila 35 | Çelik şaft üzerinde çelik göbek, orta düzeyde tork |
| H7/r6 | 21 / 0 | 41 / 28 | 7'den 41'e | Daha yüksek tork, ters yük yok |
| H7/s6 | 21 / 0 | 48 / 35 | 14 ila 48 | Kalıcı bağlantılar ve daha kalın göbekler |
| H7/n6 | 21 / 0 | 28 / 15 | -6'dan 28'e | Uygunluğu bulma, esas olarak geçiş |
| H7/k6 | 21 / 0 | 15 / 2 | -19 ila 15 | Işık girişimi, parçalar ayrılabilir |
| H7/h6 | 21 / 0 | 0 / -13 | -21 ila -13 | Sürgülü veya kolay montaj için boşluk |
| P7/h6 | -14 / -35 | 0 / -13 | 1 ila 35 | H7/p6'nın şaft bazlı versiyonu |
İki sıra ikinci bir bakışı hak ediyor. Birincisi, H7/k6 genellikle atölyelerde presle geçme olarak tanımlanır, ancak minimum sonucu 19 mikron boşluktur, bu da onu düşük torkta hala kayabilen bir geçiş uyumu haline getirir. İkincisi, P7/h6, şaftı sabit bir h sapmasında tutarken H7/p6 ile aynı girişim aralığını üretir; bu, bir toprak şaftının birden fazla göbek taşıdığı durumlarda faydalıdır.
Delik Bazında veya Şaft Bazında: Grafiğin Hangi Sistem Üzerine Oluşturulduğu
Çoğu grafik delik temelinde basılmıştır; bu, deliğin sabit bir H sapmasını koruduğu ve işi şaft harfinin yaptığı anlamına gelir. Bu durum üretime uygundur çünkü raybalama, delik delme ve delme takımlarının tek bir sabit boyutta tutulması, çizimdeki her bağlantıya göre ayar yapılmasından daha kolaydır.
Şaft temeli mantığı tersine çevirir: şaft h'de kalır ve delik harfi değişir. Her iki sistem de aynı girişimi sağlayabilir, bu nedenle seçim genellikle hangi parçanın tüm montaj boyunca kontrollü bir boyuta kadar işlenmesinin daha ucuz olduğuna göre yapılır.
Fit'e Başlamadan Önce Neleri Kontrol Etmelisiniz?
- Yük ve tork. Girişim, torku yalnızca sürtünme yoluyla iletmelidir ve gerekli temas basıncı, bağlantı uzunluğu ve çapı düştükçe torkla birlikte artar.
- Malzeme çifti. Alüminyum veya dökme demir göbek içindeki çelik şaft, çelik üzerindeki çelikten farklı davranır çünkü daha yumuşak olan malzeme daha erken akıp gider ve ısıyla daha fazla hareket eder.
- Duvar kalınlığı. İnce göbekler presleme sırasında içe doğru bükülür, bu da etkili girişimi azaltır ve deliği ovalleştirebilir.
- Çalışma sıcaklığı. Çelik, C derece başına yaklaşık 11,5 mikrogerinim, alüminyum ise yaklaşık 23 mikrogenişler. Çelik bir şaft üzerine bastırılan alüminyum göbekteki 60 C'lik bir artış, 25 mm'de kabaca 17 mikronluk girişim tüketebilir.
- Montaj yöntemi. Bir hidrolik pres, bir endüksiyonlu ısıtıcı veya bir dondurucu büzüşmenin her biri farklı müdahale seviyelerini tolere eder ve termal montaj her zaman soğuk preslemeye göre daha fazla müdahaleye izin verir.
Rulman Bağlantıları Farklı Numaralarla Aynı Kuralları Kullanın
Rulmanlar, presle geçme tolerans tablosunun gerçek üretimle buluştuğu yerdir, çünkü bir rulman bileziği zaten kendi toleransına göre yapılmıştır. Normal hassasiyet sınıfındaki 25 mm delikli sabit bilyalı rulmanın delik sapması genel H7 deliği gibi 0 ila eksi 21 değil, 0 ila eksi 10 mikrondur. Bu nedenle eklemin mil sapması ile yatak deliği sapması arasında hesaplanması gerekir.
 Hassas Dönen Ekipmanlar için Sabit Bilyalı Rulmanlar Motorlarda, otomobillerde, tarım makinelerinde ve takım tezgahlarında uyum hesaplamaları için sabit bilyalı rulmanları sorgulama ve ilgili seri bağlantılarla birlikte inceleyin. Ürünü Görüntüle →
25 mm'lik bir k5 şaftı 2 ila 11 mikron arasındadır. 0 ila eksi 10 mikronluk bir deliğe karşı, eklem 2 ila 21 mikronluk bir girişime neden olur; bu, normal yük altında dönen bir iç halka için hafif ve güvenilir bir presleme bağlantısıdır. Yatak tarafı farklı davranır: H7 deliği genellikle küçük bir boşluk bırakır ve bu boşluk kasıtlıdır, çünkü yerleşmeyen bir dış bileziğin, mil ısıyla büyüdükçe hafifçe sürünmek için serbest olması gerekir.
Halka bağlantıları aynı zamanda rulman geometrisi ile düz bir göbeğin asla yapmadığı şekilde etkileşime girer. Masif çelik bir şaft üzerinde, sıkı geçme iç boşluğu girişim değerinin kabaca yüzde 70 ila 80'i kadar daraltır, böylece 20 mikronluk bir geçme yaklaşık 15 mikron açıklığı ortadan kaldırır. Tezgah üzerinde serbestçe dönen bir yatağın yerine oturduğunda sıkı hissetmesinin nedeni budur ve konu da bu nedenledir. iç boşluk ve ön yükleme herhangi bir mühendislik masasındaki uyum tablosunun yanında yer alır.
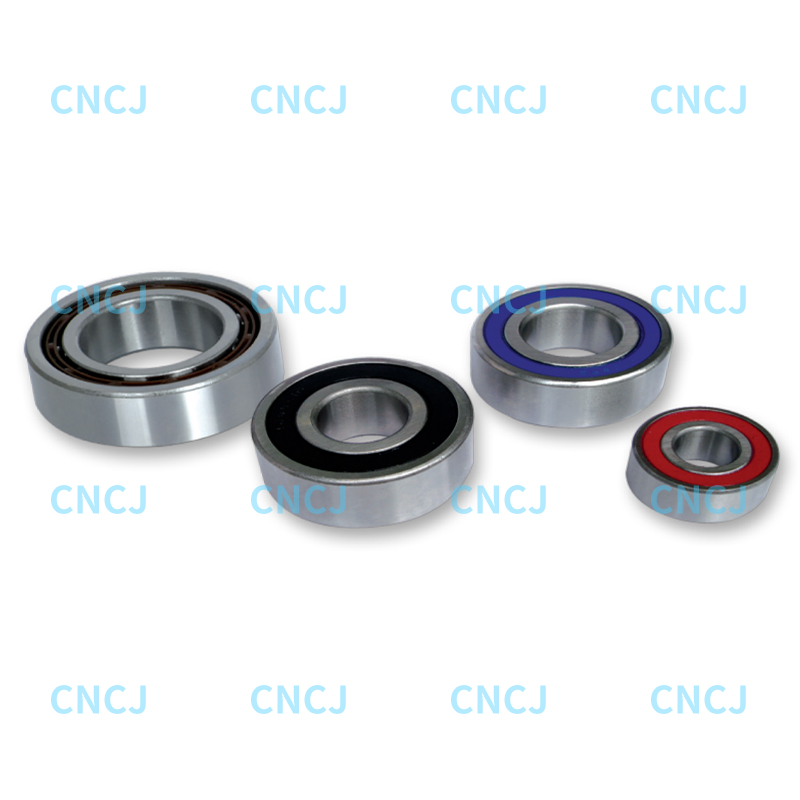 32 ve 33 Serisi Çift Sıralı Eğik Bilyalı Rulmanlar Yüksek sağlamlığa sahip 32 ve 33 serisi rulmanlar, takım tezgahları ve dişli kutularındaki radyal ve eksenel yükleri karşılar; Ön yüklemeyi önlemek için şaft ve yatağın uygun şekilde oturduğunu doğrulayın. Ürünü Görüntüle →
Çift sıralı açısal kontak tasarımları aynı şekilde tepki verir ve iki sıra aynı halkayı paylaştığında etki artar. Tek sıra için kabul edilebilir sıkı geçme, çift sıralı üniteyi ön yüke itebilir ve çalışma sıcaklığını artırabilir; bu nedenle mil ve yatak toleransları, ilk test çalıştırması yerine rulman sipariş edilmeden önce onaylanmalıdır.
Yaygın Baskıya Geçme Sorunları ve Nedenleri
- Genellikle yüzey pürüzlülüğü, yetersiz yağlayıcı veya eksik kurşun pahından kaynaklanan, presleme sırasında aşınma ve çizilme.
- Sürprizleri kaplamak. Sert krom veya nikel yüzey başına kabaca 5 ila 20 mikron ekler, bu nedenle kaplamadan önce tolerans dahilinde olan bir şaft, preslemeyi sıkışmaya dönüştürür.
- Alüminyum göbeklerin olağan kurbanlar olduğu diferansiyel termal genleşme, sürünme ve yerel akma nedeniyle hizmette girişim kaybı.
- Ölçüm hatası. 20°C'de kalibre edilmiş bir mikrometre veya delik ölçer, 25 mm'lik bir çelik şaft üzerinde 30°C'de ölçülen yaklaşık 3 mikron küçük bir parçayı okur; bu, marjinal bir uyumu tersine çevirmek için yeterlidir.
Üretim Alanına Uygunluğun Belirlenmesi ve Denetlenmesi
Çizim üzerine hem sınıfı hem de beklenen sonucu yazın: H7/p6 notu artı 1 ila 35 mikron arasında hesaplanan girişim aralığı, yoruma hiçbir şey bırakmaz. Bağlantının güvenlikle ilgili olduğu durumlarda, örnek düzeneğin itme kuvvetinin doğrulanması gerektiğine dair bir not ekleyin.
Muayene, sabit bir sıcaklıkta, mil üzerinde bir mikrometre ve mahfaza üzerinde bir hava göstergesi veya delik ölçer kullanılarak, yuvarlaklık iki düzlemde kontrol edilerek gerçekleştirilmelidir. Preslemeden önce yağlayın, pres vuruşunu yavaş ve kare tutun ve halihazırda iki kez preslenmiş bir bağlantı yerini yeniden kullanılabilir bir bağlantı yerine zayıflatılmış bir bağlantı olarak değerlendirin.
Basın Fit Tolerans Tablosu Soruları
Pres uyumu için hangi tolerans kullanılır?
Tek bir değer yoktur. 25 mm nominal boyutta H7/p6 1 ila 35 mikron arası girişim sağlarken, H7/s6 14 ila 48 mikron arası girişim sağlar. Rulman delikleri kendi sınıf toleranslarına uyduğundan bu bağlantılar ayrı olarak hesaplanır.
Ne kadar müdahaleye ihtiyaç var?
Torku sürtünme yoluyla taşımaya yeterli, artı sıcaklık ve yuvarlaklık kayıpları için marj. Hafif makineler genellikle 25 mm'de 5 ila 20 mikron kullanırken, ağır endüstriyel bağlantılar genellikle 30 mikronun üzerinde çalışır.
Grafiğe uyulduğu halde baskı uyumu neden başarısız oluyor?
Çünkü çizelge 20°C'de ideal yuvarlak, temiz parçaları açıklamaktadır. Kaplama kalınlığı, ovallik, termal büyüme ve tekrarlanan montaj, doğru bir çizelge değerinin hala gevşek veya tutukluk yapmasına neden olan genel nedenlerdir.
Basına uygunluk tolerans tablosunu kararın kendisinden ziyade kararın başlangıcı olarak değerlendirin. Boyut bandını seçin, girişim aralığını okuyun, sıcaklığın, yüzey durumunun ve duvar kalınlığının ne kadar etki edeceğini çıkarın ve ancak bundan sonra çizime uygunluğu kesinleştirin. Dönen ekipmanlarda, halka uyumu ve iç boşluğun birlikte seçilmesi gerekir, çünkü bu eşleştirme, makinenin yıllarca sessizce çalışıp çalışmayacağını veya yeniden işleme için atölyeye geri dönüp dönmeyeceğine karar verir.