24,990 mm ölçüsündeki 25 mm'lik bir şaft, 25,020 mm ölçüsündeki bir muhafaza deliğine düşürüldüğünde 0,030 mm'lik bir boşluk bırakır. Çizimde hiçbir sorun görünmüyor, her iki parça da hızlı bir kumpas kontrolünden geçiyor ve yine de bu boşluk, montajın sessizce mi çalışacağına yoksa bir aylık üretimden sonra kendini gevşetip sallayamayacağına karar veriyor. Şaft ve delik toleransı, bu boşluğu veya kavramayı belirleyen şeydir ve yeniden yapılanma aynı şekilde iki kez başarısız olduğunda genellikle yeniden kontrol edilmesi gereken ilk şey budur.
Pratik cevap kısadır. Açık bir neden olmadığı sürece H7 gibi bir delik bazlı sistemde çalışın, yük yönünden, sıcaklık farkından ve montaj yönteminden uyum sınıfını seçin ve ardından makinistin tam olarak nominal değere ineceğini varsaymak yerine sonucu milimetrenin binde biri cinsinden onaylayın.
Mil ve Delik Toleransı Nasıl Yazılır?
25 H7 gibi bir boyut iki ayrı bilgi taşır. H harfi, tolerans bölgesinin konumunu nominal 25 mm'ye göre sabitler. Bir delik için büyük H harfi, alt sınırın tam olarak nominal değerde olduğu, dolayısıyla bölgenin 25.000 mm'den yukarı doğru çıktığı anlamına gelir. 7 sayısı tolerans derecesi olarak adlandırılan o bölgenin genişliğini sabitler. 25 mm'de IT7, 0,021 mm'ye eşittir; dolayısıyla bir H7 deliği, 25,000 mm ile 25,021 mm arasında herhangi bir değeri ölçebilir.
25 h6 olarak yazılan şaft ise aynı mantığı ters yönde takip eder. Küçük harf h, üst sınırı nominal olarak belirler, böylece şaft 24.987 mm'den 25.000 mm'ye kadar çalışır. Harfi değiştirmek tüm bölgeyi hareket ettirir. Sayıyı değiştirmek yalnızca bölgenin genişliğini değiştirir ve bu genişlik nominal boyutla birlikte hızla artar.
18 mm'nin üzerinde ve 30 mm'ye kadar nominal boyutlar için tolerans derecesi genişlikleri, tüm değerler ISO 286'ya göre milimetre cinsindendir. | Tolerans derecesi | 25 mm'de bölge genişliği | Tipik kullanım |
| IT6 | 0,013 mm | Hassas geçmeler, yatak yuvaları, hassas makine milleri |
| IT7 | 0,021 mm | Standart delik tabanı uyumu, genel makine gövdeleri |
| IT8 | 0,033 mm | Orta derecede yük ile geçmelerin preslenmesi ve yerleştirilmesi |
| IT9 | 0,052 mm | Gevşek çalışma bağlantıları, kritik olmayan bağlantı noktalarını örtme |
| IT10'dan IT11'e | 0,084 ila 0,130 mm | Kaynaklı veya cıvatalı yapılar, geniş açıklıklar |
IT7'den IT9'a adım, izin verilen bandı iki katından fazla artırıyor. Bu tek derece genellikle kontrollü preslemeyi, bir arada kalmak için tutma bileşenine ihtiyaç duyan bir montajdan ayırır.
Delik Temeli veya Şaft Temeli
ISO 286, tolerans bölgesini her iki parçaya da sabitlemenizi sağlar. Delik bazlı sistemde delik H'de kalır ve uyum sağlamak için şaft harfi değişir. Şaft bazlı sistemde şaft h'de kalır ve delik harfi değişir.
Çoğu üretimde delik temeli kazanır çünkü deliklerin boyutlandırılması daha zor ve ölçülmesi daha kolaydır. Bir rayba, bir delik işleme çubuğu ayarı veya bir tapa mastarı tek bir nominal çapa tahsis edilmiştir, böylece ihtiyaç duyulan boyuta göre döndürülen ve taşlanan şaft üzerindeki varyasyonu korumak, takımlama maliyetlerini düşük tutar. Şaft temeli, taşlanmış bir iş mili veya soğuk çekilmiş bir çubuk gibi bitmiş bir şaftın birkaç farklı göbeği kabul etmesi gerektiğinde veya bir şaft uzunluğunun bir ürün ailesi boyunca paylaşılması durumunda anlamlıdır.
Açıklık, Geçiş ve Müdahale Uyumları
Her iki bölge de bilindikten sonra uyum, aralarındaki farktır. Sonuç bir boşluk, sıfırı aşan bir aralık veya kalıcı bir tutuştur. Aşağıdaki tablo, H7 deliğine karşı beş şaft harfine sahip aynı 25 mm mafsalı göstermektedir. Negatif değerler girişim anlamına gelir.
Ortak şaft toleranslarıyla eşleştirilmiş 25 mm H7 deliği için boşluk ve girişim aralıkları; değerler milimetre cinsindendir. | Uygun | Tür | Açıklık aralığı | Nereye uygun |
| 25 S7/sa6 | Gümrükleme | 0,000 ila 0,034 mm | Hafif hareketle yerleştirme, elle montaj |
| 25 H7/g6 | Gümrükleme | 0,007 ila 0,041 mm | Bir yağ filmi, miller ve kılavuzlarla kaydırmayı kapatın |
| 25 H7/k6 | Geçiş | -0,015 ila 0,019 mm | Konum, anahtarların veya dübellerin torku taşıdığı yere uyar |
| 25 H7/p6 | Girişim | -0,035 ila -0,001 mm | Hafifçe bastırın, bağlantı elemanları olmadan bir burcu korur |
| 25 S7/s6 | Girişim | -0,048 ila -0,014 mm | Kalıcı kuvvetle oturtma, presleme veya küçültme montajı |
H7/k6'nın sıfırı geçtiğine dikkat edin. Herhangi bir geçiş uyumu, gerçekte üretilen boyutlar üzerine yapılan bir bahistir, dolayısıyla yalnızca her iki parça da ölçüldüğünde veya istatistiksel kontrol altında yapıldığında güvenilirdir. Elli burçtan oluşan bir grup boyunca, bir geçiş uyumu genellikle birkaç sıkı parça ve birkaç gevşek parça sağlar.
Rulman Koltukları Neden IT Sınıflarına Uymuyor?
Makaralı rulmanlar tamamlanmış olarak teslim edilir, böylece iç çapları ve dış çapları ISO 286 yerine rulman standardına göre toleranslanır. Normal tolerans sınıfındaki 25 mm'lik bir delik için, delik nominaldir veya kabaca 0,010 mm'ye kadar daha küçüktür ve asla aşırı boyutta çalışmaz. Bu tek kural, eşleşen milin nasıl yazılması gerektiğini değiştirir, çünkü tam olarak 25.000 mm'de üretilen bir mil zaten o deliğe hafif bir girişimdir.
İnce kesitli halkalar ikinci bir komplikasyon ekler. Preslenmiş bir halka yuvasının geometrisini alır, böylece çap kontrolünden geçen ancak 0,010 mm ovallik taşıyan bir yuva bu şekli doğrudan yuvarlanma yoluna aktarır. Yüksek hassasiyetli montajlarda yuvarlaklık ve koniklik genellikle çap bandının kendisinden daha önemlidir.
Çalışma kuralı, yük yönüne göre dönen halkanın daha sıkı bir yuvaya ihtiyaç duyması, sabit halkanın ise daha gevşek çalışabilmesidir. Dönen şaftlı ve sabit mahfazalı bir fanda bu, k6 veya m6 civarında bir şaft yuvası ve H7 veya J7 civarında bir mahfaza anlamına gelir. Düzenlemeyi tersine çevirdiğinizde mahfaza sıkı taraf haline gelir.
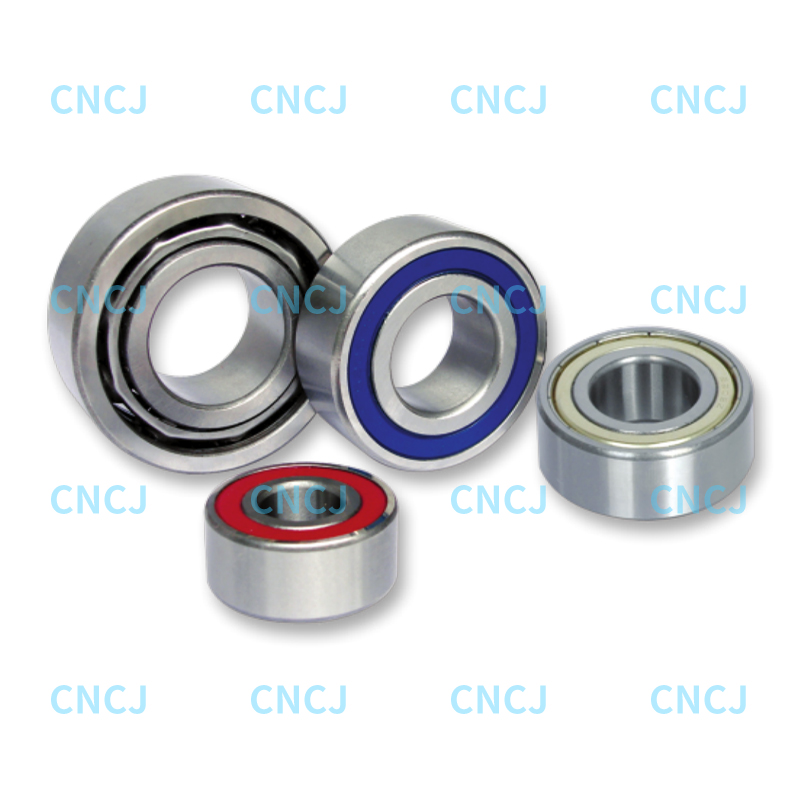 52 ve 53 Serisi Çift Sıralı Eğik Temaslı Rulmanlar Uyum sınıfı ve ön yükün dengelenmesi gereken durumlarda kullanışlı olan bu çift sıralı açısal temaslı rulmanlar, sızdırmaz tasarımlarla ve düşük sürtünmeli yağlamayla birleşik yükleri taşır. Ürünü Görüntüle →
Uyumlar aynı zamanda iç boşlukla da etkileşime girer. Her iki halkaya presle oturtulacak şekilde oturan çift sıralı eğik temaslı rulman, çalışma açıklığının bir kısmını elastik sıkışma nedeniyle kaybeder; bu da ön yük ve uyum sınıfının birlikte seçilmesinin nedenlerinden biridir. hakkındaki notumuz 52 ve 53 serisi rulmanlar için ön yükün seçilmesi aynı ödünleşimi dayanak tarafından yürütür.
Çizimi Geçersiz Kılan Şeyler
Sıcaklık
Çelik, her 100 santigrat derece sıcaklık artışında 100 mm uzunluk başına yaklaşık 0,0115 mm büyür. Yaklaşık 0,029 mm olan 25 mm'lik bir şaft üzerinde, tüm IT7 bandından daha geniş. Sıcak bir şaft, soğuk bir mahfazanın içine çizimde göründüğünden çok daha kolay bir şekilde kayar ve soğuk bir tezgahın üzerinde hissedilen bir mafsal, makine çalışma sıcaklığına ulaştığında kavramasını kaybedebilir.
Yuvarlaklık ve koniklik
Üç loblu bir delik, iki nokta boyunca ölçüldüğünde mükemmel bir çap bildirebilirken, hizmet sırasında sıkı geçme gibi davranır. Yuvarlaklığı üç konumda kontrol edin ve konikliği yatak yuvasının içinde çap toleransının çok küçük bir kısmına kadar tutun.
Yüzey bitirme ve kaplama
Girişim iki yüzeyin tepe noktaları boyunca ölçülür. Taşlama izleri ve dönme tepe noktaları presleme sırasında düzleşir, bu nedenle kaba bir şaft kabaca bir milimetrenin binde biri ile ikide biri arasındaki etkili kavramayı kaybeder. Muhafaza deliği üzerindeki kaplama ve boya diğer tarafa doğru hareket eder ve uyumun hesaplanmasından önce nominal boyuta eklenmelidir.
Ölçüm koşulları
Sınırlar ve uygunluklar, 20 santigrat derece ve kalibre edilmiş bir cihaz varsayar. Sıcak bir parçanın üzerine tutulan bir mikrometre, başparmakla ağır bir baskıyla sıkılan bir kumpas veya vardiyalar arasında yirmi derece sallanan bir atölye, mükemmel derecede iyi bir bileşenin hurdaya çıkmasına neden olabilir.
Montaj yöntemi
Kağıt üzerinde on tonluk baskı kuvvetine ihtiyaç duyan bir bağlantı, pratikte hidrolik prese, indüksiyonlu ısıtıcıya veya sıkı geçme işlemine ihtiyaç duyabilir. Mevcut tek alet tam darbeli çekiç ise, ilk çatlak gövdeden sonra değil, üretim başlamadan önce paraziti azaltın.
Yeniden Çalışmadan Uyum Nasıl Belirlenir
- Nominal boyutu en yakın stok çubuğundan değil, işlevsel gereksinime göre sabitleyin.
- Her parça için yük yönüne karar verin ve hangi bileşenin yüke göre döndüğünü belirleyin.
- Önce uyum tipini seçin: hareket için açıklık, konum için geçiş, kalıcı kavrama için müdahale.
- Delik esasını benimseyin ve deliği H artı gerekli doğrulukla eşleşen derece (genellikle H7 veya H8) olarak yazın.
- İstediğiniz açıklığı veya engellemeyi sağlayan şaft harfini seçin ve ardından her iki sınırı da milimetre cinsinden yazın.
- Çizimi yayınlamadan önce sayıları sıcaklığa, kaplama kalınlığına ve mevcut montaj araçlarına göre kontrol edin.
- Bant sıkılaştığında ölçüm yöntemini ve sıcaklığı çizim üzerinde belirtin.
Her iki limitin de açıkça yazılması en sık atlanan adımdır ve en çok para tasarrufu sağlayan adımdır çünkü H7'nin söz konusu çap için ne anlama geldiğine ilişkin her türlü tartışmayı ortadan kaldırır.
Bu Seçeneklerin Gerçek Ekipmanda Ortaya Çıktığı Yer
Pompalardan ve fanlardan küçük dişli kutularına kadar genel döner destek, genellikle j5 ila k6 aralığındaki bir şaft yuvası üzerinde sabit bilyalı bir rulmanı ve H7 veya J7'deki bir mahfazayı çalıştırır; daha sıkı tarafı, dönen yükü taşıyan halkanın üzerine yerleştirilir.
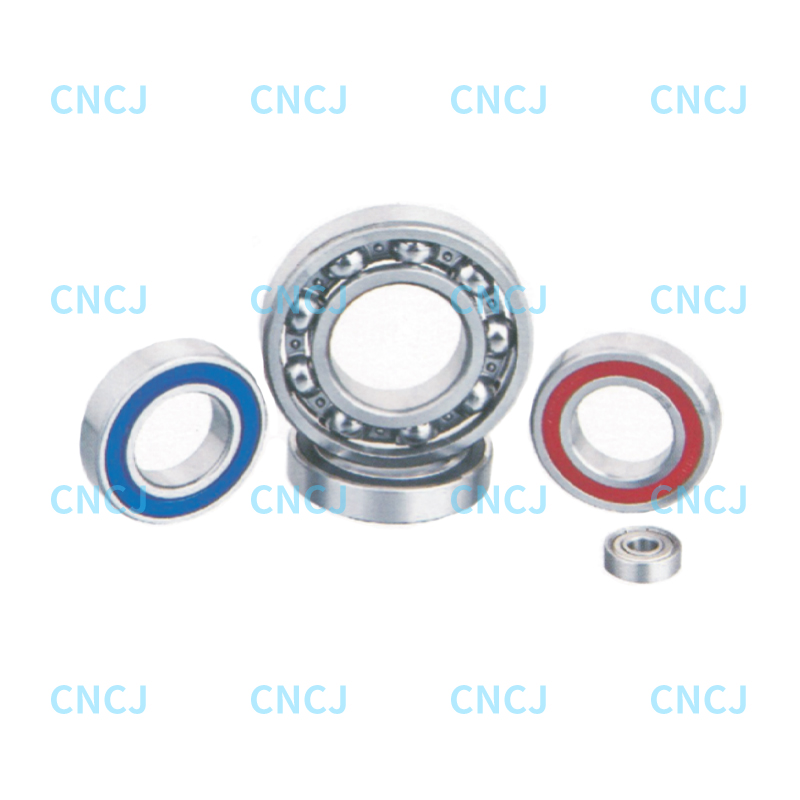 Genel Döner Destek için Sabit Bilyalı Rulmanlar Pompalar, fanlar ve dişli kutuları için basit, yüksek yük kapasiteli, düşük sürtünmeli rulmanlar, çeşitli özelliklerde 42 ve 43 serileriyle. Ürünü Görüntüle →
Kompakt tahrikler, konveyör makaraları ve kılavuzlu araçlar gibi birleşik radyal ve eksenel yük altında sabit kalması gereken ekipmanlarda genellikle her iki bileziğin daha sıkı oturduğu çift sıralı rulmanlar kullanılır. Burada uyum ve iç boşluğun birlikte ayarlanması gerekir çünkü her iki halkanın çok fazla sıkıştırılması gürültüyü ve titreşimi düşük tutan çalışma boşluğunu ortadan kaldırır.
Birleşik Radyal ve Eksenel Yükler için Çift Sıralı Bilyalı Rulmanlar Çift sıralı eğik temaslı rulmanlar radyal ve iki yönlü eksenel yükleri alır, yüksek sertlik katar ve göbeklere, hassas makinelere ve sıkı oturma düzenlerine uygundur. Ürünü Görüntüle → Şu tarihte: Ningbo Wanshun Rulman Makine üreticilerinden aldığımız tolerans soruları neredeyse her zaman yük yönünü veya çalışma sıcaklığını yeniden kontrol etmeden eski bir çizimden kopyalanan bir koltuğu içerir.
Hoşgörü Kararlarını Basit Tutmak
Şaft ve delik toleransı, güvenilirlik üzerinde büyük etkisi olan küçük bir aritmetik parçasıdır. Bölgeyi deliğe sabitleyin, bağlantının yapması gereken işten uyum tipini seçin ve her iki limiti de yazın; böylece mağaza, denetçi ve alıcı aynı sayıları okusun. Bir bağlantının sıcak çalışması, ince bir bilezik yatağının üzerine oturması veya ağır yük taşıması gerektiğinde, bağlantı ve iç açıklığı iki yerine tek bir karar olarak değerlendirin, çünkü hizmet sırasında bu şekilde davranırlar.